异型线生产(扁、方、梯形、半圆等)核心难点:截面不对称,金属流动不均,极易扭转、侧弯、尺寸偏、棱边毛刺、残余应力大;和普通圆丝差异很大,下面按模块整理现场管控要点。
一、原材料前置检查(源头控缺陷)
1. 盘杆表面:无起皮、折叠、划痕、严重氧化皮、夹杂、缩孔;氧化皮必须清理干净,否则会刮伤模孔、产生麻点、断丝。
2. 材质均匀性:硬度、金相一致;同批次原料抽检抗拉、延伸率。硬料 / 高碳不锈钢要注意加工硬化,累积变形大时必须中间退火。
3. 原料截面:圆坯椭圆度要小;坯料尺寸匹配配模方案,不能超上限,防止单道压缩率超标。
二、配模与模具(关键环节)
1. 道次压缩率:异型截面各方向金属流速不一样,单道面积压缩率建议≤20%**,成品zui后 1 道控制在 8%~12%,严禁单道过大,避免棱边撕裂、内部人字裂纹。
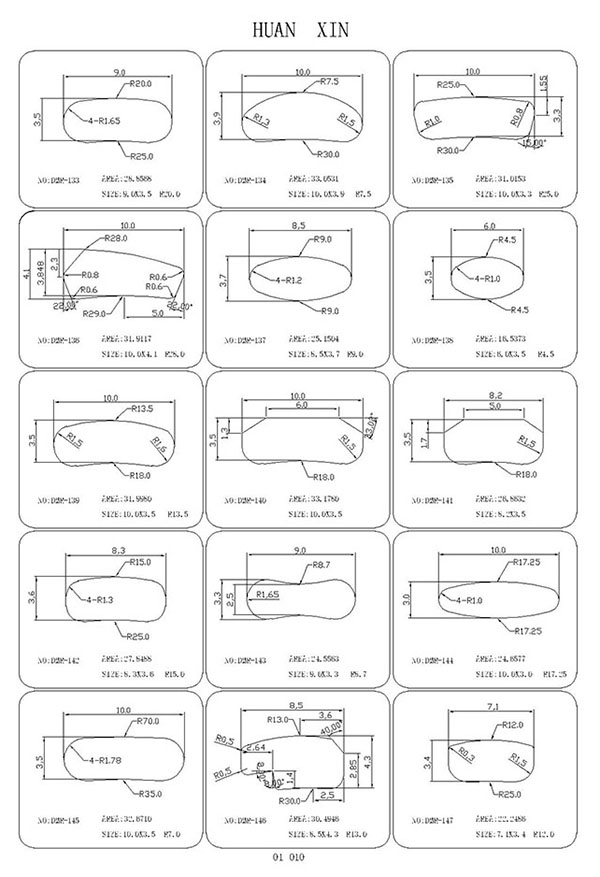
2. 异型模孔:
- 入口角、过渡区、定径区必须平滑过渡,转角做圆弧过渡,不能尖角;定径区长度足够,保证截面定型、减少回弹。
- 模孔参考面固定,模具安装方位不能随意翻转,否则直接扭线、截面跑偏;模座紧固,防止生产中模具偏移、晃动。
- 模芯选用 PCD 聚晶金刚石或硬质合金,上机前目视 + 放大镜检查模孔有无崩口、划痕、抛光缺陷。
3. 配模试拉:先小批量试拉,测截面长宽、厚度、棱边状态,根据回弹微调模腔补偿量,再批量投产。
三、穿模、导卫与对中(防扭转、侧弯)
异型丝怕 “翻身扭转”,圆丝不存在这个问题。
1. 轧尖 / 压尖:头部压尖时对准异型参考面(宽面 / 基准棱),按 “压尖→找基准面→核对扭转→对面穿模”,不能随便穿模,一穿歪就扭丝。
2. 导卫、导向模、校直轮:全线导轮、导嘴必须对中、同轴;导轮转动灵活,无毛刺、无沟槽;导卫约束线材姿态,限制线材自转,防止翻边、扭转。
3. 设备选型:优先直进式拉丝机;水箱式塔轮容易造成线材扭转,做高精度异型线慎用。
4. 模盒与模座:模孔中心线和线材走料中心线重合,模座压紧,运行中定期复查模位。
四、张力、速度与温度控制
1. 张力:各卷筒 / 塔轮速度同步,张力平稳,不能骤升骤降;张力过大:截面拉薄、断丝;张力过小:线材抖动、蛇形弯、尺寸波动。
2. 拉拔速度:相比同材质圆丝要降速。不锈钢、高碳钢低速;铜铝可适当提高,但要控制模口温升。速度高会造成摩擦热集中、润滑膜失效、模具加速磨损、线材热变形。
3. 温度:模口、线材出口温度监控;变形热大会导致材料软化、尺寸漂移、表面粘模;加强冷却,保证润滑液带走热量。
五、润滑系统(防粘模、划伤、毛刺)
1. 润滑剂选型:按材质匹配(碳钢磷化皂化;不锈钢 / 铜用专用拉丝油 / 干粉润滑),异型接触面更大,摩擦集中在棱角,润滑要求高于圆丝。
2. 润滑供给:模前充分浸润,流量稳定;润滑液持续过滤,除去金属粉末、杂质;粉末会划伤模孔和线材表面,产生麻点、划痕。
3. 定期更换润滑介质,监测浓度、粘度、PH 值。
六、在线检测与过程巡检
1. 首件必检:首盘上线后,取样用投影仪 / 卡尺测**截面轮廓、长宽、厚度、棱边 R 角、直线度**,合格再量产。
2. 过程巡检:定时取样,重点监控:
- 截面尺寸波动、公差漂移;
- 线材是否扭转、侧弯、蛇形;
- 棱边毛刺、崩边、表面起皮、划痕;
- 直线度、翘曲(残余应力导致)。
3. 异常听感:异响、尖叫声 = 模孔磨损、对中不良、润滑失效,立刻停机,不要硬拉。
七、残余应力、中间退火与成品精整
1. 累积变形大时,中间去应力退火,防止加工硬化累积,出现侧弯、翘曲、存放后变形;硬料(不锈钢、高碳钢丝)更需要。
2. 成品拉拔后可增加矫直工序,控制直线度;高精度产品可低温去应力,降低回弹与后续变形风险。
3. 退火后表面处理要到位,避免氧化皮带入下一道拉丝。
八、收线与排线
1. 收线张力与拉丝主机张力匹配,不能忽松忽紧。
2. 排线器(十字走刀)平稳,导块无磨损;异型线材不能挤压叠压,否则压塌截面、压出压痕。
3. 盘具平整,排线间距匹配异型线截面,避免跳线、乱盘;盘满及时换盘,防止压线。
九、常见缺陷快速排查
- 扭转:导卫失效、模具装反、穿模基准面不对、张力左右不均
- 侧弯 / 蛇形:对中偏移、设备震动、张力不稳、残余应力、配模不合理
- 棱边毛刺、崩角:模孔转角不光滑、单道压缩率过大、润滑不足
- 尺寸不稳定:模具磨损、模座松动、速度波动、润滑杂质
- 起皮麻点:原料缺陷、氧化皮、模孔划伤、润滑脏
十、安全
- 断丝弹射风险高,远离走丝区域;
- 设备运转时禁止伸手进入模区、卷筒;
- 定期检查卷筒、导轮有无裂纹、毛刺伤线。
 奇熊金属
 手机浏览
 微信咨询
 关注抖音
