不锈钢异型棒因为截面不规则(D 型、扁方、T 型、梅花等),抛光、拉丝难度比圆棒更高,尖角、凹槽位置容易处理不到位,采购和验收要特别注明。具体跟着小编一起了解一下:
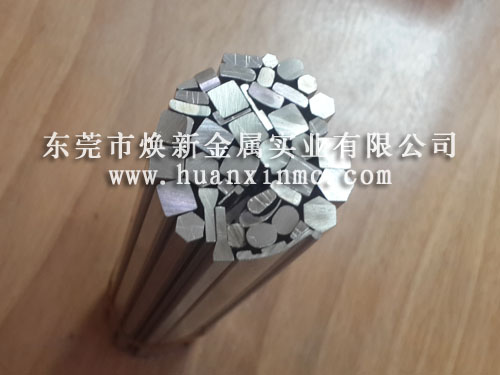
1. 冷拉光亮(冷拔光面)
- 工艺:冷拉成型后直接出光面,不额外抛光
- 外观:银亮,有轻微拉拔纹理,表面有细微拉丝纹路
- Ra:大约 Ra0.8~3.2μm
- 优点:成本低,交货快;冷拉出厂原生表面
- 适用:机械结构件、轴类、导向条,不需要很高外观
- 局限:转角 R 处纹路明显,不能镜面;异型截面凹槽位置亮度不均
2. 酸白(酸洗钝化)
- 工艺:酸洗去除氧化皮,钝化防锈
- 外观:哑光灰白色,无光泽
- Ra:Ra3.2~6.3μm
- 优点:去除热轧黑皮,整体钝化提升防锈;价格低
- 适用:后续还要 CNC 二次加工的毛坯料、内部结构件
- 局限:外观差,有酸洗色差,不能直接做装饰件
3. 拉丝(直纹拉丝)
- 工艺:砂带沿棒材长度方向拉出连续纹理
- 外观:均匀直丝纹,哑光金属质感
- 常用:180#、240#、320#、400#
- 适用:装饰类异型棒,栏杆、装饰线条、幕墙五金(304/316L 居多)
- ⚠️异型难点:凹槽、内角很难拉到位,容易出现漏拉丝、阴阳面,合同要注明 “所有可见面拉丝”
4. 抛光(分精抛、镜面抛光)
①普通精抛
多道砂带打磨,光泽亮,但达不到镜面;Ra0.2~0.4μm
②镜面抛光(8K)
连续多道精细打磨 + 抛光膏,反光清晰,Ra≤0.1μm
- 适用:装饰五金、高端外观件
- ⚠️异型棒痛点:内角、小 R、凹陷区域很难抛亮,容易有阴影,成本大幅上涨;尖角抛光容易倒 R,改变截面尺寸!
重点提醒:抛光会微量去除材料,精密尺寸件必须提前预留抛光余量。
5. 研磨(无心研磨 / 成型研磨)
- 工艺:砂轮磨削,控制尺寸 + 表面
- 外观:光亮均匀,尺寸精度高
- Ra:Ra0.1~0.4μm
- 适用:精密传动、导向销、工装,对尺寸 + 光洁度双要求
- 局限:复杂异型截面不能无心磨,只能分段成型磨,价格贵
6. 钝化处理(单独工序,常搭配其他表面)
- 不是改变外观,是化学钝化,形成保护膜,提升抗腐蚀能力
- 几乎所有不锈钢件zui后都建议做钝化;海边 316L 件必做
- 特点:肉眼看不出变化,但盐雾时间明显提升
7. 喷砂
- 工艺:石英砂 / 玻璃珠喷射,哑光砂面
- 外观:均匀磨砂哑光,遮盖表面划痕
- 适用:装饰件、防滑接触面;不适合精密配合面(尺寸会微量减薄)
- 注意:凹槽死角容易积砂,清理不干净会残留,后期返锈
8. 其他特殊表面(工程较少用)
- 发黑(不锈钢高温发黑,装饰 / 减反光,注意:不是碳钢发黑)
- 镀硬铬:耐磨,用于销轴;成本很高,异型件镀层厚薄不均
- 彩色 PVD 镀膜:金色、黑色,高端装饰五金
 奇熊金属
 手机浏览
 微信咨询
 关注抖音
