异型丝是把圆形金属线材,通过冷拉、冷轧轧制成非圆截面(扁、方、D 形、梯形、凹槽等),相比直接用圆丝冲压、切削加工,在力学、空间利用、装配、成本上有明显优势,同时也存在固有局限。那么,下面小编讲一下
异型丝加工的性能优势:
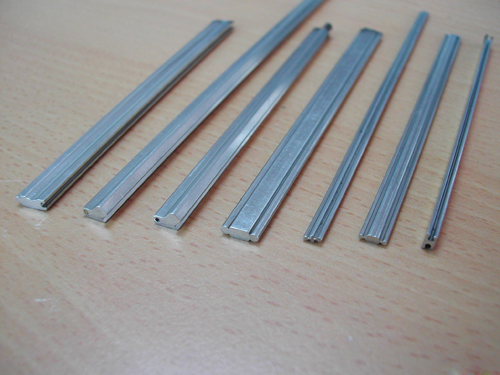
一、力学性能优势
1. 截面可定向优化,提升结构强度与弹性性能
可以设计截面长宽比、圆角,在同等用料重量下,抗弯、抗扭、弹性性能优于圆丝。
例如扁异型弹簧丝,截面高度方向抗弯刚度更大,弹簧可以做的更薄更紧凑;卡扣、弹片能够获得设定的弹力曲线,圆丝很难实现目标弹力。
2. 材料纤维连续完整,强度高、疲劳寿命好
冷拉 / 冷轧成型属于塑性变形,金属晶粒沿线材走向连续延伸,没有切削加工的切断纤维现象。
抗疲劳、抗反复弯折性能优于机加工铣削出来的同类零件,适合弹簧、卡扣、反复形变的弹性件。
3. 硬度可控可调
通过变形量搭配中间退火,可以精准控制成品硬度,可做软态、半硬、全硬;满足冲压、折弯、弹簧不同需求。
二、空间与装配优势
1. 节省装配空间,结构紧凑
扁丝、D 型丝、方丝可以贴合平面安装,不会像圆丝发生滚动、转动;很多卡扣、导轨、导电弹片,利用异型截面实现防转定位,不需要额外定位结构。
同等负载下,占用的整机内部空间更小,利于设备小型化。
2. 接触面大,导电、导热性能更好
扁型异型丝拥有平直平面,接触面积远大于圆丝的线接触。用于导电端子、汇流排、散热件,接触电阻更低,发热更小。
3. 便于自动化装配
特定截面可以实现防呆防转;线材形态(盘丝 / 直条)适合自动送料、绕簧、连续冲压,适配自动化设备。
三、生产材料与成本优势
1. 材料利用率高
直接由盘元线材成型,属于近净成型;对比棒料铣削、冲压落料,几乎没有边角废料,材料损耗低。
大批量生产时,相比机加工单件成本明显更低。
2. 可连续化大批量生产
可以盘卷出货,适合后续连续加工;对比单件机加工,量产效率高。
四、表面与尺寸优势
1. 整体表面质量稳定
冷拉、冷轧成型,成品表面光洁,无切削刀纹;精密模具可做到较低粗糙度,棱角可以可控圆角。
注意:棱角是薄弱位置,不能做到理论尖角。
2. 截面尺寸一致性好
模具定型后,整批产品截面长宽、角度、圆角一致性高,适合批量零件的互换装配。
五、对比其它工艺的短板(客观,不是优势)
1. 只适合截面沿长度方向不变的零件;复杂变截面零件不适合。
2. 小批量打样成本偏高,需要定制模具 / 轧辊。
3. 不对称截面容易产生扭转,需要工艺管控。
六、典型应用场景(对应优势)
- 弹簧行业:扁弹簧、涡卷弹簧,利用抗弯弹性优势,缩小体积
- 卡扣弹片:D 型、梯形丝,利用截面弹力曲线、防转定位
- 导电、散热件:扁丝,大平面接触,降低接触电阻
- 滤网、刮片:平直截面,平面贴合效果好
- 紧固件:方丝,防转动定位
 奇熊金属
 手机浏览
 微信咨询
 关注抖音
